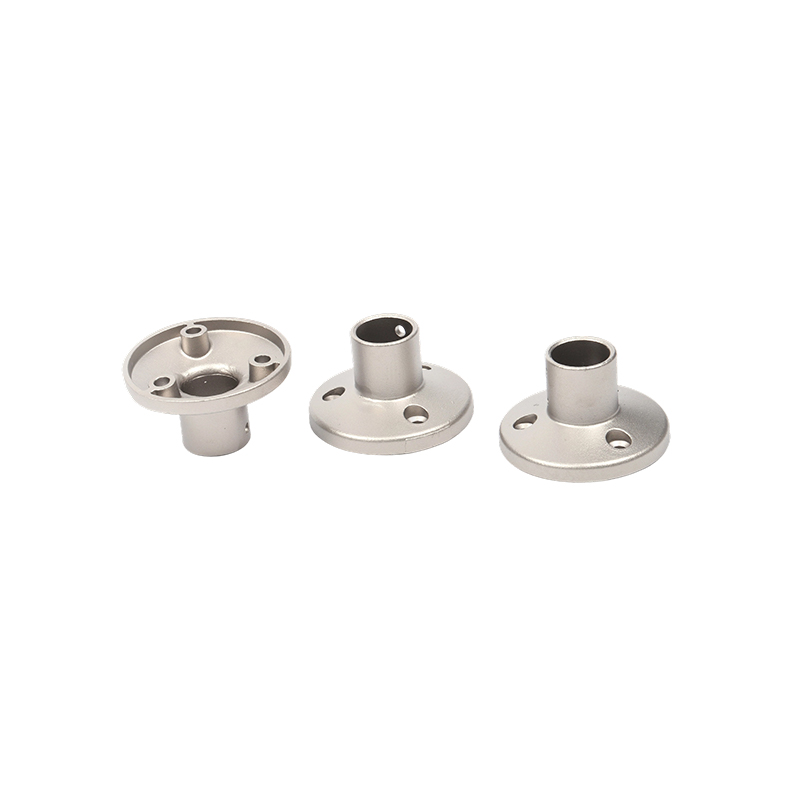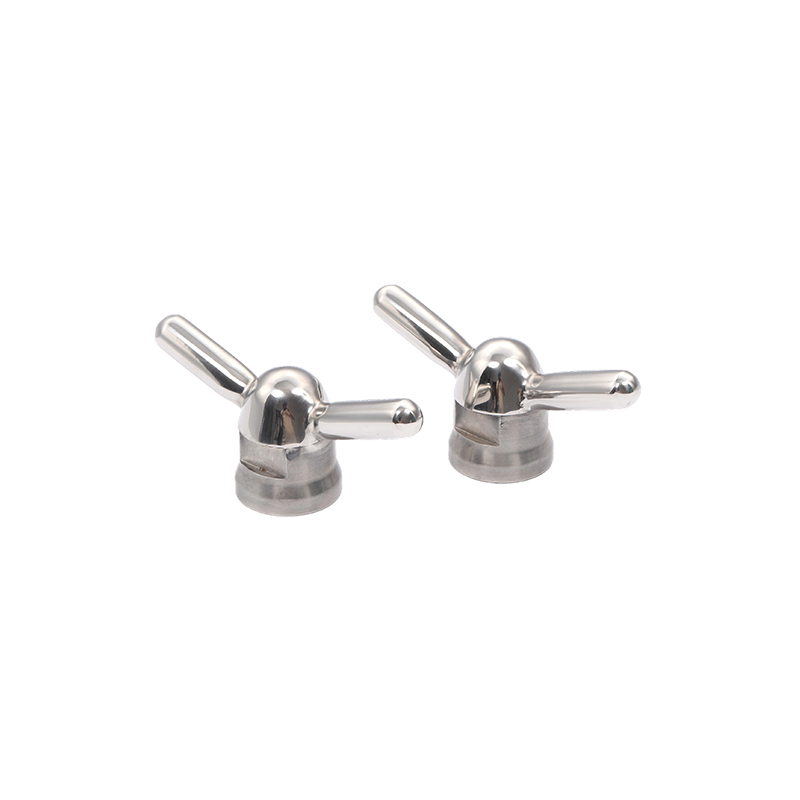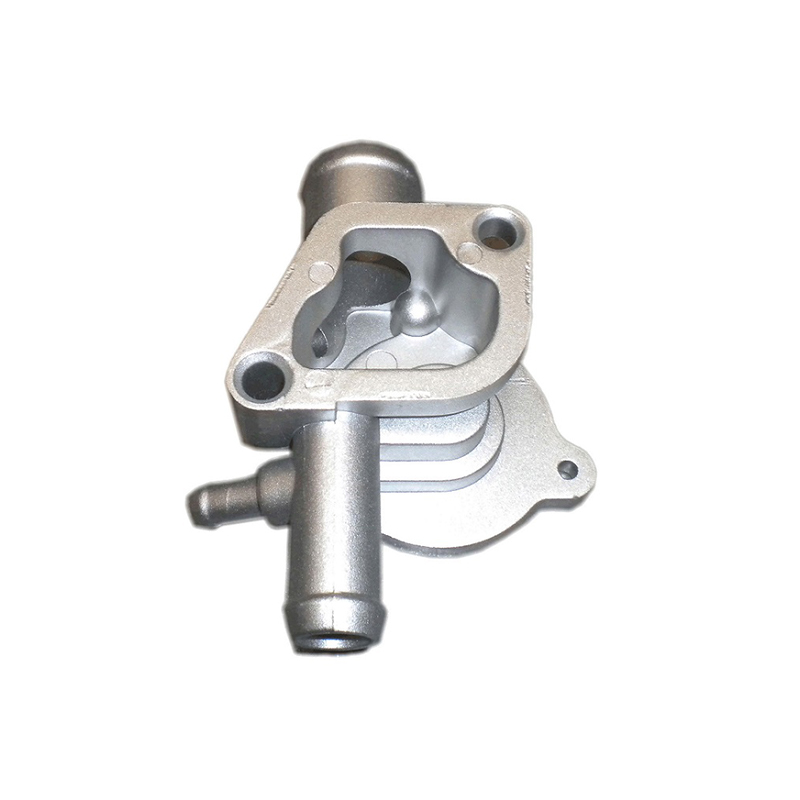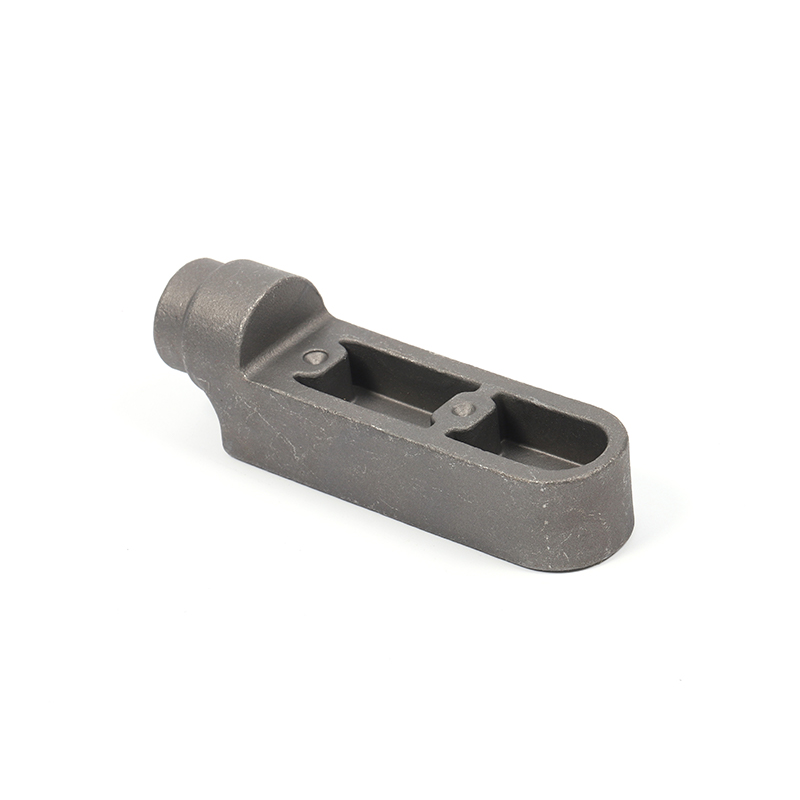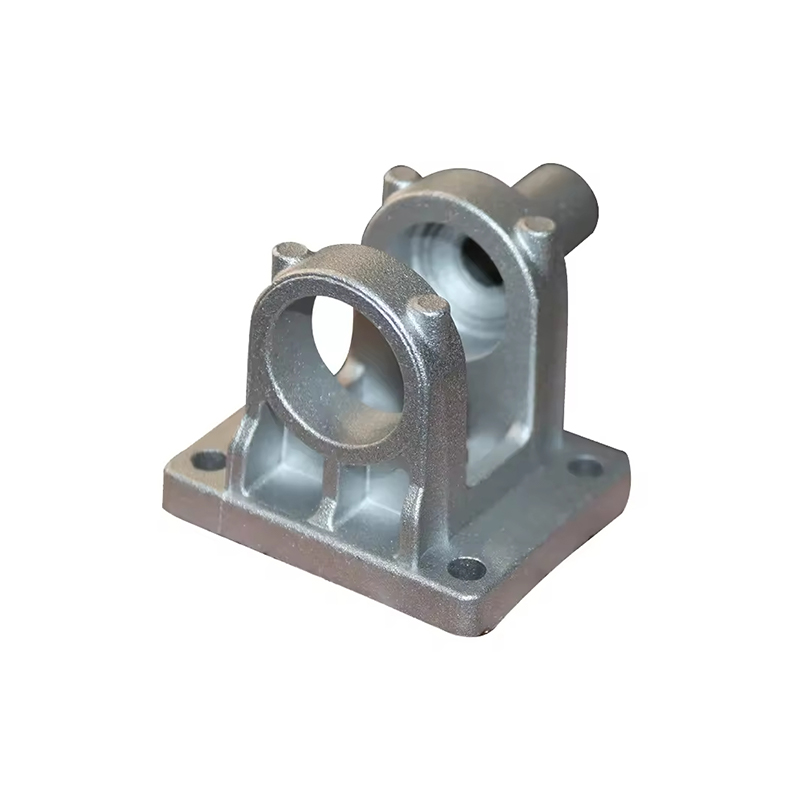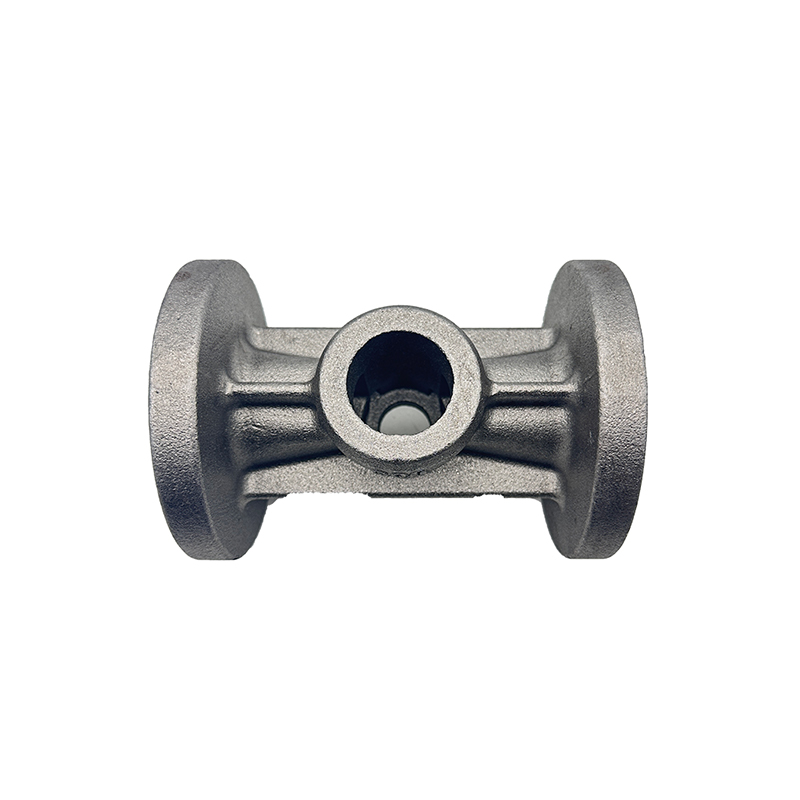
Pengecoran presisi ringan berada pada konvergensi ilmu material, teknik perkakas, dan kontrol dimensi. Hal ini memungkinkan produsen di sektor kedirgantaraan, otomotif, medis, dan pertahanan untuk memproduksi komponen logam yang kompleks dan berbentuk hampir jaring yang menggabungkan massa minimal dengan toleransi ketat -- kualitas yang semakin tidak dapat dinegosiasikan dalam aplikasi berbasis kinerja.
Apa Itu Pengecoran Presisi Ringan
Pengecoran presisi ringan mengacu pada rangkaian proses pembentukan logam yang dirancang untuk menghasilkan komponen dengan akurasi dimensi tinggi sambil menggunakan paduan yang meminimalkan massa komponen secara keseluruhan. Tidak seperti metode pengecoran konvensional yang mengharuskan material berlebih dibuang melalui pemesinan, pengecoran presisi bertujuan untuk mendapatkan hasil yang mendekati bentuk bersih -- bagian cetakan sangat sesuai dengan geometri akhir, sehingga mengurangi pasca-pemrosesan dan limbah material secara bersamaan.
Istilah ini mencakup beberapa teknologi berbeda termasuk pengecoran investasi (lilin hilang), pengecoran mati dengan paduan ringan, pengecoran pemerasan, dan pengecoran logam semi padat. Yang menyatukan mereka adalah mandat ganda: mencapai presisi geometris yang berulang dan menggunakan material yang rasio kepadatan-kekuatannya menghasilkan penghematan berat yang berarti. Paduan aluminium, paduan magnesium, dan paduan titanium adalah kelompok material yang paling banyak digunakan di bidang ini.
Metode Pengecoran Inti dan Karakteristiknya
Pengecoran Investasi
Pengecoran investasi, yang secara historis dikenal sebagai proses lilin yang hilang, tetap menjadi tolok ukur kompleksitas geometrik dalam pengecoran presisi. Pola lilin dilapisi lapisan bubur keramik, yang mengeras menjadi cangkang. Lilin tersebut kemudian dicairkan, dan logam cair dituangkan ke dalam cetakan keramik. Ketika diterapkan pada paduan ringan seperti aluminium A356 atau titanium Ti-6Al-4V, pengecoran investasi dapat mencapai ketebalan dinding setipis 0,8 mm dan toleransi dalam 0,1 mm per dimensi 25 mm.
Proses ini sangat cocok untuk komponen turbin dirgantara, kerangka implan bedah, dan braket struktural berdinding tipis yang memerlukan kompleksitas geometris dan bobot rendah. Keterbatasan utamanya adalah waktu siklus: setiap cangkang keramik memerlukan beberapa tahap pengeringan, sehingga kurang cocok untuk proses produksi bervolume sangat tinggi.
Pengecoran Aluminium Die
Die casting aluminium bertekanan tinggi adalah pekerja keras pengecoran presisi ringan di bidang manufaktur otomotif dan elektronik konsumen. Aluminium cair disuntikkan ke dalam cetakan baja yang mengeras di bawah tekanan berkisar antara 10 hingga 175 MPa. Waktu siklus diukur dalam hitungan detik, bukan jam, dan proses tersebut secara andal memiliki toleransi plus atau minus 0,05 mm dalam kondisi produksi yang stabil.
Paduan seperti ADC12, A380, dan Silafont-36 diformulasikan khusus untuk die casting, menawarkan fluiditas yang baik, penyusutan rendah, dan ketahanan terhadap korosi. Die casting berbantuan vakum semakin mengurangi porositas gas, memungkinkan komponen diberi perlakuan panas dan dilas -- kemampuan yang sering kali tidak dimiliki oleh die casting tradisional.
Pengecoran Magnesium
Magnesium adalah logam struktural paling ringan yang digunakan secara luas dalam bidang teknik, dengan kepadatan sekitar 1,74 g/cm3 dibandingkan dengan 2,7 g/cm3 untuk aluminium. Thixomolding dan die casting ruang panas dari paduan magnesium seperti AZ91D dan AM60B memungkinkan produksi penutup dan komponen struktural berdinding tipis dan ringan. Pengecoran magnesium sangat menonjol pada sasis laptop, komponen kolom kemudi, dan struktur interior ruang angkasa di mana setiap pengurangan gram membawa implikasi biaya atau kinerja yang berarti.
Squeeze Casting dan Pemrosesan Semi-Padat
Squeeze casting menerapkan tekanan hidrolik selama pemadatan, menekan porositas dan meningkatkan sifat mekanik melebihi apa yang dicapai oleh die casting konvensional. Pengecoran logam semi-padat, termasuk varian rheocast dan thixocast, memproses paduan dalam keadaan sebagian padat, menghasilkan struktur mikro bulat halus yang tahan terhadap robekan panas. Kedua metode ini semakin banyak diadopsi untuk komponen struktural yang sangat penting bagi keselamatan seperti lengan kendali, knuckle, dan dudukan mesin, di mana aluminium ringan juga harus memenuhi persyaratan kelelahan dan benturan yang menuntut.
Pemilihan Material untuk Aplikasi Berat-Kritis
Paduan yang dipilih pada dasarnya mengatur apa yang dapat dicapai oleh proses pengecoran dalam hal ketebalan bagian minimum, penyelesaian permukaan, kemampuan perlakuan panas, dan kemampuan mesin pasca pengecoran. Tabel di bawah ini membandingkan kelompok paduan yang paling umum digunakan dalam pengecoran presisi ringan.
| Keluarga Paduan | Kepadatan (g/cm3) | UTS Khas (MPa) | Proses Utama | Keuntungan Utama |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Investasi / Gravitasi mati | Kemampuan pengecoran dan kemampuan las yang sangat baik |
| Aluminium A380 | 2.71 | 317 | Pengecoran mati bertekanan tinggi | Fluiditas tinggi untuk dinding tipis |
| Magnesium AZ91D | 1.81 | 230 | Die casting ruang panas | Opsi struktur dengan kepadatan terendah |
| Titanium Ti-6Al-4V | 4.43 | 950 | Pengecoran investasi vakum | Rasio kekuatan terhadap berat tertinggi |
| Aluminium-Silikon Silafont-36 | 2.65 | 340 | Cetakan vakum / cetakan pemeras | Dapat diolah dengan panas, dapat dilas |
Pengecoran titanium menempati segmen khusus. Meskipun lebih padat dibandingkan aluminium dan magnesium, titanium menawarkan kekuatan spesifik yang melebihi keduanya, menjadikannya bahan pilihan ketika tuntutan struktural sangat ekstrem dan anggaran bobot masih terbatas -- situasi yang umum terjadi pada badan pesawat militer dan implan medis.
Kontrol Dimensi dan Standar Toleransi
Presisi dalam pengecoran diukur melalui toleransi, penyelesaian permukaan, dan batas porositas. Standar industri seperti ISO 8062, ASTM B85, dan AMS 2175 menentukan pita variasi dimensi yang dapat diterima untuk komponen cor tergantung pada proses, paduan, dan kondisi layanan yang diinginkan.
Proses pengecoran investasi yang menggunakan aluminium dan titanium umumnya memenuhi tingkat toleransi CT4 hingga CT6 berdasarkan ISO 8062, sesuai dengan toleransi dalam kisaran 0,26 mm hingga 0,74 mm untuk dimensi 50 mm. Die casting bertekanan tinggi dapat mencapai nilai CT4 hingga CT5 yang lebih ketat pada fitur yang dibentuk langsung oleh die, meskipun fitur garis perpisahan dan dimensi sisi ejektor memiliki variasi yang lebih besar.
Kekasaran permukaan sama pentingnya dalam banyak aplikasi. Pengecoran investasi as-cast biasanya memberikan nilai Ra antara 1,6 dan 3,2 mikrometer, yang dalam banyak konteks kedirgantaraan dan medis menghilangkan kebutuhan pemesinan pada permukaan non-kawin. Die casting biasanya mencapai nilai Ra 0,8 hingga 2,0 mikrometer pada permukaan cetakan.
Manajemen Porositas: Tantangan Presisi Tersembunyi
Porositas internal - rongga yang terbentuk oleh gas yang terperangkap atau penyusutan solidifikasi - adalah cacat paling umum pada pengecoran ringan dan alasan utama pengecoran presisi gagal dalam evaluasi non-destruktif. Die casting berbantuan vakum, solidifikasi terkontrol melalui pendinginan terarah, dan pasca perlakuan pengepresan isostatik panas (HIP) adalah tiga strategi utama yang digunakan untuk menjadikan porositas sesuai spesifikasi. HIP, yang menerapkan panas dan tekanan secara bersamaan untuk meruntuhkan rongga internal, merupakan praktik standar untuk pengecoran ruang angkasa titanium dan semakin banyak diadopsi untuk komponen aluminium struktural pada platform kendaraan listrik.
Proses Pengecoran Presisi Ringan: Langkah demi Langkah
Terlepas dari metode spesifiknya, pengecoran presisi ringan untuk tujuan produksi mengikuti urutan tahapan logis yang menyeimbangkan kecepatan, kualitas, dan biaya.
- Desain dan Simulasi: Geometri komponen direkayasa untuk kemampuan pengecoran menggunakan perangkat lunak simulasi elemen hingga dan aliran fluida. Pemodelan solidifikasi mengidentifikasi potensi titik panas, zona penyusutan, dan lokasi gerbang sebelum perkakas apa pun dipotong.
- Fabrikasi Perkakas: Perkakas cetakan atau pengecoran investasi dikerjakan dengan mesin, biasanya dari baja perkakas H13 untuk pengecoran mati atau aluminium untuk pola pengecoran investasi prototipe. Inspeksi dimensi dilakukan sebelum logam apa pun dituang.
- Persiapan Paduan: Muatan logam dicairkan, dihilangkan gasnya, dan dianalisis secara kimia menggunakan spektrometri emisi optik untuk memastikan komposisinya sesuai spesifikasi. Degassing sangat penting bagi aluminium dan magnesium untuk menghilangkan hidrogen terlarut.
- Pengecoran: Logam dimasukkan ke dalam cetakan atau cetakan di bawah parameter suhu, tekanan, dan kecepatan yang terkendali. Untuk pengecoran investasi, cangkang dipanaskan terlebih dahulu untuk memastikan pengisian lengkap dan pemadatan terarah.
- Pendinginan dan Ejeksi: Laju pendinginan yang terkendali mengatur struktur mikro. Pendinginan cepat setelah pengecoran sering kali diikuti dengan penuaan atau perlakuan panas larutan untuk mengembangkan sifat mekanik yang diperlukan.
- Penyelesaian dan Inspeksi: Gerbang dan riser dihilangkan, permukaan diledakkan atau diolah secara kimia, dan bagian-bagian menjalani pemeriksaan dimensi dengan mesin pengukur koordinat (CMM), sinar-X atau pemindaian CT untuk porositas internal, dan pengujian kupon mekanis jika diperlukan.
Aplikasi Industri
Dirgantara dan Pertahanan
Pengecoran presisi ringan di ruang angkasa didominasi oleh komponen titanium dan aluminium cor investasi: rumah turbin, braket struktural, penutup avionik, dan manifold hidrolik. Kemampuan untuk menggabungkan rakitan yang sebelumnya memerlukan beberapa bagian mesin menjadi satu pengecoran merupakan faktor pendorong biaya dan bobot yang besar. Braket struktural yang sebelumnya terdiri dari lima detail yang dilas sering kali dapat direkayasa ulang menjadi satu pengecoran investasi dengan kinerja mekanis yang identik atau unggul.
Kendaraan Otomotif dan Listrik
Pengecoran ringan otomotif sedang mengalami perubahan cepat yang didorong oleh elektrifikasi. Kendaraan listrik bertenaga baterai memerlukan komponen struktural yang dapat mengatur beban tabrakan tanpa beban berat dari baja, dan strategi sasis multi-material semakin bergantung pada die casting aluminium besar sebagai simpul struktural. Pendekatan yang disebut gigacasting -- memproduksi seluruh bagian bawah bodi mobil sebagai cetakan aluminium tunggal -- merupakan perluasan langsung dari prinsip pengecoran presisi yang diterapkan pada skala produksi. Node sub-rangka, rumah motor, penukar panas, dan buku-buku jari suspensi termasuk di antara pengecoran presisi ringan dengan volume tertinggi di otomotif saat ini.
Alat Kesehatan dan Implan
Pengecoran investasi titanium melayani pembuatan implan ortopedi dan tulang belakang yang memerlukan biokompatibilitas, ketahanan korosi, dan kontrol dimensi yang presisi secara bersamaan. Paduan titanium cor digunakan untuk sangkar tulang belakang, komponen rekonstruksi pinggul dan lutut, serta perangkat keras fiksasi trauma. Tekstur permukaan pada pengecoran implan sengaja diatur: tekstur kasar mendorong osseointegrasi, sementara permukaan bantalan yang halus meminimalkan serpihan keausan.
Industri dan Energi
Rumah pompa, badan katup, komponen kompresor, dan bilah turbin pada peralatan energi industri mewakili segmen yang berkembang untuk pengecoran presisi ringan. Dalam aplikasi di mana pengurangan massa secara langsung mengurangi konsumsi energi -- komponen berputar pada pompa dan kompresor -- pengecoran aluminium dan magnesium menggantikan besi abu-abu, sehingga menghasilkan peningkatan efisiensi yang memulihkan investasi perkakas dalam jangka waktu produksi yang relatif singkat.
Penjaminan Mutu dan Evaluasi Non-Destruktif
Ketepatan dalam pengecoran presisi ringan meluas ke rezim inspeksi. Untuk komponen yang sangat penting bagi keselamatan, metode evaluasi non-destruktif berikut biasanya ditentukan dalam dokumentasi pengadaan.
Pengujian radiografi menggunakan sinar-X atau tomografi komputer menunjukkan porositas internal, inklusi, dan penutupan dingin. CT scan khususnya telah menjadi standar emas untuk pengecoran kompleks karena menghasilkan peta kondisi internal tiga dimensi yang dapat dilapis dengan model CAD untuk memverifikasi geometri dan integritas secara bersamaan. Inspeksi penetran fluoresen mendeteksi retakan dan lipatan yang merusak permukaan. Verifikasi dimensi oleh CMM mengonfirmasi dimensi antarmuka penting, lubang bantalan, dan kerataan permukaan kawin. Kupon uji mekanis yang dituangkan dari panas yang sama memastikan kekuatan tarik, kekuatan luluh, perpanjangan, dan kekerasan terhadap spesifikasi material.
Pertimbangan Desain untuk Insinyur Pengecoran
Pengecoran presisi ringan yang efektif dimulai jauh sebelum logam dituang. Prinsip design-for-casting (DFC) memandu keputusan geometris yang menentukan apakah suatu komponen dapat diproduksi berulang kali dalam toleransi. Bagian dinding yang seragam mencegah solidifikasi diferensial dan titik panas yang menciptakan porositas penyusutan. Sudut draft 1 hingga 3 derajat pada permukaan vertikal memungkinkan ejeksi cetakan yang bersih. Fillet yang besar pada dinding yang bersilangan mendistribusikan tekanan selama pemadatan dan saat servis. Tulang rusuk lebih efisien daripada meningkatkan ketebalan dinding secara keseluruhan untuk mencapai kekakuan pada struktur ringan.
Perangkat lunak pengoptimalan topologi, yang kini terintegrasi secara luas ke dalam alur kerja desain pengecoran, menghasilkan geometri massa minimum organik yang mengarahkan logam hanya jika terdapat kebutuhan struktural. Geometri yang dioptimalkan ini, yang sebelumnya hanya dapat dilakukan dalam manufaktur aditif, kini semakin banyak diwujudkan melalui pengecoran investasi berkat kemajuan dalam teknologi cangkang keramik dan penggunaan pola lilin cetak 3D yang dihasilkan langsung dari keluaran pengoptimalan topologi.
Perkembangan yang Muncul di Lapangan
Beberapa arah teknologi secara aktif memperluas batasan pengecoran presisi ringan. Pencetakan pasir jet pengikat dan pencetakan cetakan keramik berbasis stereolitografi menghilangkan seluruh perkakas pola untuk prototipe dan produksi volume rendah, sehingga mempersingkat waktu pengembangan dari berminggu-minggu menjadi berhari-hari. Pemrosesan aluminium semi-padat yang diterapkan pada komponen struktural berintegritas tinggi memasuki produksi otomotif dengan volume lebih tinggi. Pemantauan proses secara real-time menggunakan sensor yang tertanam dalam cetakan, dikombinasikan dengan model pembelajaran mesin yang dilatih berdasarkan data kerusakan historis, memungkinkan kontrol loop tertutup terhadap pengisian, pemadatan, dan pendinginan -- mengurangi tingkat sisa dan memungkinkan jendela proses yang lebih ketat. Yang terakhir, sistem paduan aluminium-litium dan aluminium-skandium baru menawarkan pengurangan kepadatan sebesar 5 hingga 10 persen dibandingkan dengan paduan aluminium konvensional dengan tetap mempertahankan atau meningkatkan sifat mekanik, sehingga membuka peluang pengurangan bobot lebih lanjut untuk struktur luar angkasa cor.
Penggerak Biaya dan Pertimbangan Ekonomi
Pengecoran presisi ringan memerlukan biaya perkakas unit yang lebih tinggi dibandingkan pengecoran atau fabrikasi konvensional untuk geometri sederhana, namun keekonomiannya menjadi menarik pada volume sedang hingga tinggi dan ketika total biaya kepemilikan dievaluasi. Berkurangnya pemesinan pasca pengecoran menurunkan biaya tenaga kerja produksi dan alat pemotong. Konsolidasi komponen mengurangi waktu perakitan, jumlah pengikat, dan beban inspeksi. Pengurangan bobot di ruang angkasa berarti penghematan bahan bakar selama masa pakai yang diukur dalam beberapa dekade. Pada kendaraan listrik, pengurangan massa memperluas jangkauan atau memungkinkan pengurangan baterai, yang berdampak pada biaya sepanjang masa pakai kendaraan.
Volume titik impas di mana investasi perkakas pengecoran presisi dapat diperoleh kembali bervariasi berdasarkan proses dan kompleksitas komponen. Perkakas pengecoran investasi untuk suku cadang luar angkasa aluminium biasanya diperoleh dalam beberapa ratus suku cadang. Perkakas die casting aluminium untuk aplikasi otomotif dapat dibenarkan secara ekonomi pada volume tahunan mulai dari beberapa ribu bagian ke atas, tergantung pada biaya cetakan.
Memilih Mitra Pengecoran Presisi Ringan
Kesenjangan kemampuan antara pemasok pengecoran sangat besar. Pabrik pengecoran yang dilengkapi dengan pengecoran presisi ringan asli mempertahankan peleburan atmosfer yang terkendali untuk mencegah oksidasi paduan reaktif, peralatan CMM yang dikalibrasi untuk validasi dimensi, kemampuan pemindaian CT untuk inspeksi internal bagian-bagian penting, dan kompetensi metalurgi yang terdokumentasi untuk kelompok paduan tertentu yang relevan dengan aplikasi. Sertifikasi seperti AS9100 untuk ruang angkasa, ISO 13485 untuk peralatan medis, dan IATF 16949 untuk otomotif merupakan proksi yang dapat diandalkan untuk disiplin proses dasar yang diperlukan untuk menghasilkan pengecoran presisi sesuai spesifikasi secara konsisten.
Keterlibatan pemasok sejak awal -- yang melibatkan pengecoran selama desain komponen, bukan hanya pada tahap penawaran harga -- secara konsisten menghasilkan hasil yang lebih baik. Insinyur pengecoran dapat mengidentifikasi fitur desain yang mempersulit atau membahayakan pengecoran sebelum perkakas diterapkan, dan dapat menyarankan modifikasi geometri yang mempertahankan maksud desain sekaligus meningkatkan hasil, konsistensi dimensi, dan pada akhirnya biaya.