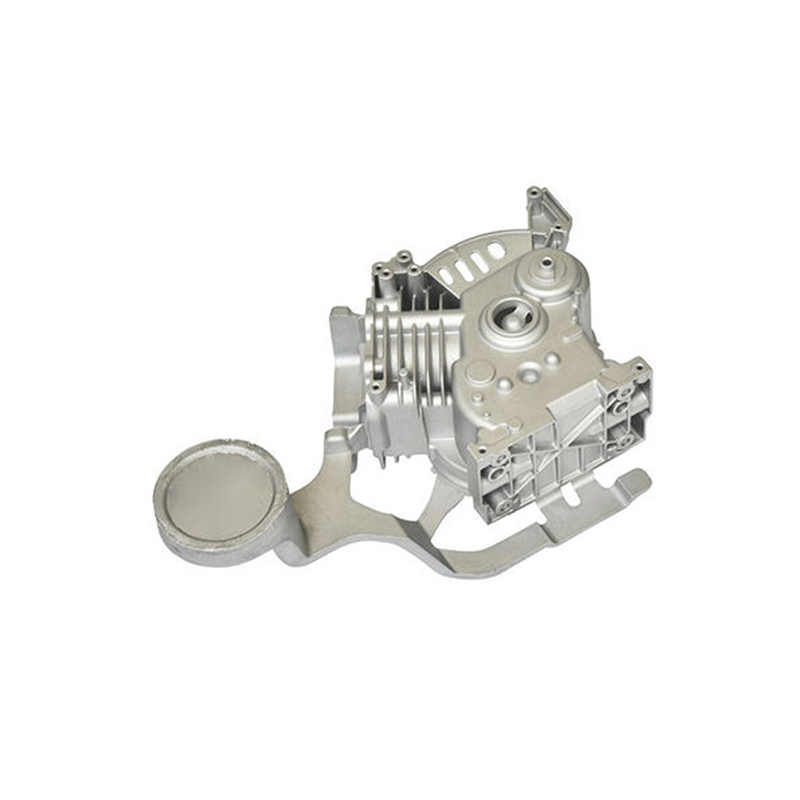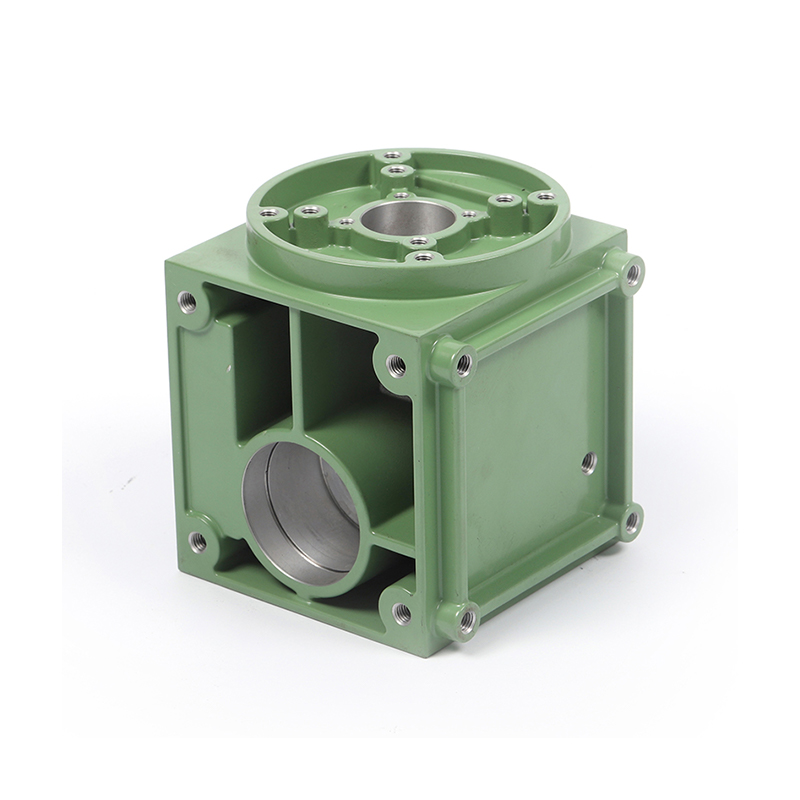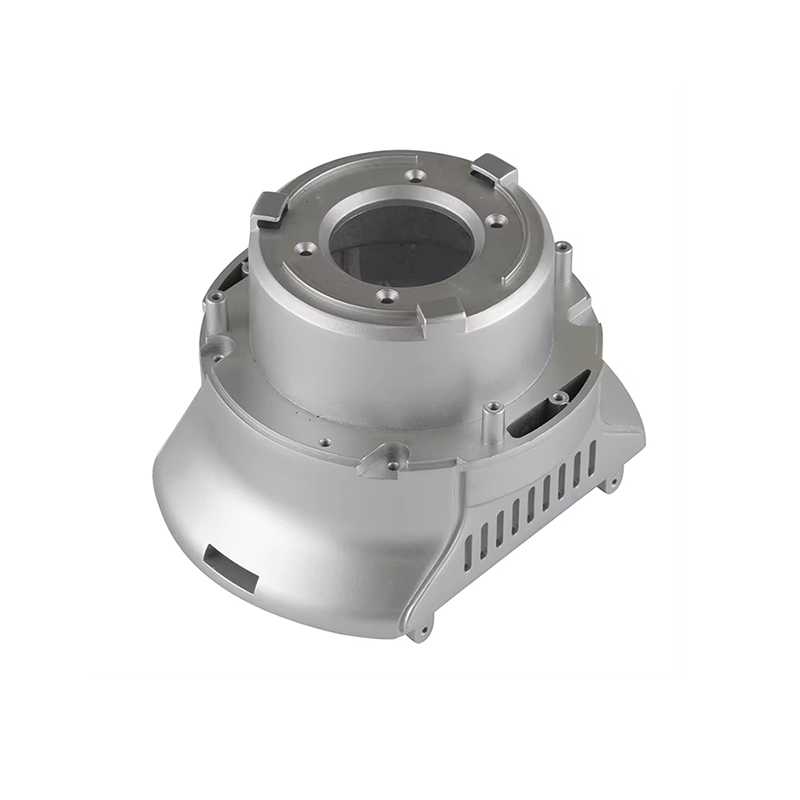
A pengecoran mati heat sink adalah komponen manajemen termal yang dihasilkan dengan menyuntikkan logam cair—paling umum paduan aluminium—ke dalam cetakan baja yang dirancang secara presisi di bawah tekanan tinggi. Cetakan mendefinisikan setiap fitur geometris dari bagian akhir: alas, susunan sirip, bos pemasangan, dan fitur struktural atau kelistrikan terintegrasi. Setelah logam mengeras dan cetakan terbuka, heat sink yang dihasilkan secara geometris mendekati bentuk akhirnya, sehingga memerlukan sedikit atau tanpa pemesinan sekunder sebelum digunakan.
Unit pendingin pada umumnya bekerja dengan menarik energi panas dari komponen penghasil panas—transistor daya, CPU, modul LED, atau pengontrol motor—dan membuang energi tersebut ke udara sekitar atau cairan pendingin. Pendingin die casting mencapai hal ini melalui konduktivitas termal yang melekat pada paduan logamnya dan melalui luas permukaan besar yang diciptakan oleh struktur siripnya, yang memaksimalkan kontak antara komponen dan media pendingin sekitar.
Die casting adalah salah satu dari beberapa metode manufaktur yang digunakan untuk memproduksi heat sink—metode lainnya mencakup ekstrusi, skiving, forging, dan konstruksi sirip terikat—tetapi metode ini menempati posisi yang berbeda karena kemampuannya menghasilkan geometri tiga dimensi yang kompleks pada volume tinggi dan dengan konsistensi bagian-ke-bagian yang sangat baik. Jika ekstrusi terbatas pada penampang dua dimensi yang seragam, die casting dapat menghasilkan sirip dengan tinggi, kemiringan, dan orientasi yang bervariasi pada satu komponen, mengintegrasikan braket pemasangan dan saluran internal, serta mengakomodasi fitur undercut dan berongga yang tidak mungkin diekstrusi.
Proses pengecoran mati untuk Heat Sink
Memahami cara kerja die casting membantu menjelaskan kemampuan dan batasan heat sink yang dihasilkan dengan cara ini. Prosesnya berlangsung dalam beberapa tahap yang terdefinisi dengan baik.
Desain dan Persiapan Cetakan
Fondasi dari setiap heat sink die casting adalah cetakan baja, juga disebut die. Ini terdiri dari dua bagian: itu penutup mati setengah , yang membentuk satu sisi komponen, dan ejector mati setengah , yang membentuk yang lain dan berisi pin ejektor yang digunakan untuk mendorong hasil pengecoran keluar setelah pemadatan. Garis pertemuan kedua bagian dikenal sebagai garis perpisahan, dan lokasinya harus dipilih dengan cermat oleh perancang perkakas untuk memastikan bahwa pengecoran yang telah selesai meluncur dengan rapi dari separuh penutup dan tetap berada di separuh ejektor saat cetakan dibuka.
Cetakan itu sendiri biasanya dibuat dari baja perkakas H13 yang diperkeras atau serupa yang mampu menahan ribuan siklus injeksi suhu tinggi dan tekanan tinggi. Merancang cetakan untuk unit pendingin yang kompleks—dengan banyak sirip tipis, toleransi yang rapat, dan fitur terintegrasi—merupakan pekerjaan rekayasa yang signifikan. Desain cetakan harus memperhitungkan jalur aliran logam, posisi saluran pendingin di dalam cetakan, lokasi gerbang dan pelari, dan pengaturan ventilasi untuk memungkinkan udara yang terperangkap keluar selama injeksi.
Peleburan dan Injeksi Logam
Setelah cetakan disiapkan dan ditutup dengan tekanan hidrolik tinggi, paduan aluminium cair—yang disimpan pada suhu biasanya antara 620 °C dan 700 °C tergantung pada paduannya—diinjeksikan ke dalam rongga cetakan pada tekanan berkisar antara 10 hingga 175 MPa (1.500 hingga 25.000 psi) untuk aluminium. Tekanan injeksi yang tinggi ini memaksa logam cair untuk mengisi setiap detail rongga cetakan, termasuk sirip tipis dan fitur kecil, sebelum sempat mengeras.
Ada dua varian utama proses die casting yang relevan dengan produksi heat sink:
- Die casting ruang panas: Mekanisme injeksi terendam dalam reservoir logam cair. Metode ini lebih cepat dan cocok untuk paduan dengan titik leleh rendah seperti seng. Ini tidak cocok untuk aluminium, karena dapat merusak komponen yang terendam.
- Pengecoran ruang dingin: Digunakan untuk aluminium dan paduan dengan titik leleh tinggi lainnya. Logam cair dimasukkan ke dalam ruang injeksi secara terpisah untuk setiap pengambilan gambar. Meskipun sedikit lebih lambat dibandingkan ruang panas, proses ini mencapai tekanan tinggi yang diperlukan untuk die casting aluminium dan merupakan proses standar untuk heat sink aluminium.
Solidifikasi, Ejeksi, dan Pemangkasan
Setelah injeksi, logam mengeras dengan cepat—dalam hitungan detik—saat mentransfer panas ke cetakan baja yang didinginkan. Cetakan kemudian dibuka dan pelat pin ejektor menggerakkan semua pin ejektor secara bersamaan dengan gaya yang sama, mendorong hasil coran keluar dari separuh ejektor tanpa distorsi. Penempatan pin ejektor yang hati-hati sangat penting: pin yang ditempatkan secara tidak tepat dapat meninggalkan bekas pada permukaan unit pendingin atau menyebabkan tekanan lokal yang merusak bentuk sirip tipis selama ejeksi.
Bagian yang dikeluarkan masih membawa sariawan (logam yang dipadatkan di gerbang injeksi), runner, dan material luapan dari sistem ventilasi. Ini dihilangkan dengan memotong—baik dengan mesin trim khusus atau dengan tangan—sebelum unit pendingin dipindahkan ke pengoperasian sekunder apa pun. Beberapa flash (sirip logam tipis pada garis perpisahan) mungkin juga perlu dilepas.
Operasi Sekunder
Tergantung pada persyaratan aplikasi, heat sink die cast dapat menjalani operasi pemesinan sekunder untuk mencapai toleransi yang lebih ketat pada dimensi kritis—seperti kerataan permukaan pemasangan yang bersentuhan dengan komponen elektronik—yang tidak dapat ditahan dengan andal dalam kondisi as-cast. Pengeboran, penyadapan, dan penggilingan adalah operasi sekunder yang umum. Dalam produksi bervolume tinggi, langkah-langkah sekunder ini sering dilakukan di pusat permesinan CNC sejalan dengan sel die casting, sehingga waktu siklus tetap singkat.
Bahan yang Digunakan dalam Pendingin Die Casting
Pilihan paduan adalah salah satu keputusan paling penting dalam desain heat sink die casting, karena secara langsung mengatur konduktivitas termal, kemampuan pengecoran, kekuatan mekanik, dan berat.
Paduan Aluminium: Pilihan Dominan
Paduan aluminium menyumbang sebagian besar heat sink die cast, karena berbagai alasan: konduktivitas termal yang melekat pada aluminium, kepadatannya yang rendah (kira-kira sepertiga dari baja), lapisan oksida alaminya yang tahan terhadap korosi, kemampuan pengecorannya yang sangat baik pada suhu yang dapat dicapai secara komersial, serta ketersediaan dan kemampuan daur ulangnya. Dua paduan aluminium yang paling umum digunakan untuk heat sink die cast adalah:
| Paduan | Konduktivitas Termal | Karakteristik Utama | Paling Cocok Untuk |
|---|---|---|---|
| A380 | ~96 W/m·K | Paduan die casting serba guna; fluiditas yang sangat baik, stabilitas dimensi, dan kemampuan mesin; ketahanan korosi yang baik; menerima anodisasi dan pelapisan bubuk | Elektronik konsumen, rumah LED, komponen otomotif, peralatan telekomunikasi |
| ADC12 (A383) | ~92–96 W/m·K | Kandungan silikon yang tinggi memberikan fluiditas yang unggul untuk geometri berdinding tipis dan kompleks; kekuatan mekanik sedikit lebih rendah dari A380; populer di rantai pasokan Jepang dan Asia | Unit pendingin berdinding tipis yang rumit, elektronik konsumen, periferal komputer |
| A356 / A357 | ~151–160 W/m·K | Konduktivitas termal jauh lebih tinggi dibandingkan A380; membutuhkan pengecoran bertekanan rendah atau gravitasi daripada die casting bertekanan tinggi; dapat diobati dengan panas | Aplikasi termal berkinerja tinggi yang mengutamakan konduktivitas |
| Paduan seng (Zamak) | ~110 W/m·K | Kepadatan lebih tinggi dari aluminium; penyelesaian permukaan yang sangat baik dan akurasi dimensi; titik leleh yang lebih rendah sesuai dengan die casting ruang panas; lebih berat dari padanan aluminium | Komponen kecil dan sangat detail; aplikasi yang bobotnya tidak terlalu penting |
Perlu diperhatikan trade-off yang melekat pada paduan die casting aluminium: kandungan silikon yang memberikan A380 dan ADC12 kemampuan pengecoran dan fluiditas yang sangat baik juga mengurangi konduktivitas termal dibandingkan dengan paduan tempa atau paduan gravitasi. Aluminium murni memiliki konduktivitas termal sekitar 237 W/m·K; paduan die casting A380 hanya mencapai sekitar 96 W/m·K. Insinyur yang memerlukan konduktivitas lebih tinggi terkadang menentukan A356.0 yang diproduksi dengan die casting bertekanan rendah atau pengecoran gravitasi, menerima proses yang lebih lambat dan agak lebih mahal sebagai imbalan atas kinerja termal yang unggul.
Bahan yang Muncul
Penelitian material yang sedang berlangsung memperluas pilihan yang tersedia bagi perancang unit pendingin. Material komposit yang menggabungkan partikel keramik atau serat karbon sedang diselidiki untuk aplikasi yang memerlukan konduktivitas termal tinggi dan bobot rendah melebihi apa yang dapat diberikan oleh paduan aluminium standar. Nanokomposit dengan peningkatan grafena mewakili arah penelitian jangka panjang, dengan potensi peningkatan dramatis dalam konduktivitas termal jika mereka berhasil diintegrasikan ke dalam proses die casting yang skalabel secara komersial.
Pertimbangan Desain untuk Pendingin Die Casting
Kebebasan geometris die casting lebih besar dibandingkan dengan ekstrusi, namun tidak terbatas. Desain heat sink yang efektif untuk die casting memerlukan pertimbangan simultan yang cermat terhadap kinerja termal, kemampuan manufaktur, dan integritas mekanis.
Geometri dan Kepadatan Sirip
Sirip adalah mekanisme utama yang digunakan unit pendingin untuk meningkatkan luas permukaan efektifnya. Dalam heat sink die cast, sirip dapat diorientasikan ke berbagai arah, tinggi dan ketebalan bervariasi di seluruh bagian, dan disusun dalam konfigurasi pin, lurus, potongan melintang, atau radial yang tidak mungkin diekstrusi. Parameter geometris utama meliputi:
- Tinggi sirip: Sirip yang lebih tinggi meningkatkan luas permukaan tetapi juga meningkatkan kedalaman rongga cetakan, sehingga membuat pengisian sirip tipis dengan logam cair menjadi lebih sulit dan meningkatkan risiko penutupan dingin (pengisian tidak lengkap) atau porositas.
- Ketebalan sirip: Sirip yang lebih tipis menghasilkan lebih banyak sirip per satuan lebar (kepadatan sirip lebih tinggi) sehingga luas permukaannya lebih besar, namun terdapat batas praktis yang lebih rendah—biasanya sekitar 1,0–1,5 mm untuk die casting aluminium—di bawah batas tersebut, pengisian yang andal tidak dapat dijamin.
- Nada sirip (jarak): Sirip yang lebih rapat meningkatkan luas permukaan tetapi membatasi aliran udara antar sirip, sehingga berpotensi mengurangi perpindahan panas konvektif. Pitch optimal bergantung pada apakah pendinginan dilakukan secara konveksi alami atau aliran udara paksa, dan pada kecepatan aliran udara tersebut.
- Bentuk sirip: Sirip pin (tiang silinder atau persegi) bekerja dengan baik di bawah aliran udara dari kipas yang dipasang langsung. Sirip lurus sejajar berfungsi paling baik bila aliran udara disalurkan sepanjang sirip tersebut. Susunan sirip radial biasa terjadi pada heat sink LED bulat yang didominasi oleh konveksi alami.
Ketebalan dan Kerataan Dasar
Pelat dasar unit pendingin—bagian padat yang bersentuhan dengan komponen penghasil panas—harus cukup tebal untuk menyebarkan panas secara lateral dari titik kontak ke seluruh rangkaian sirip penuh, namun tidak terlalu tebal sehingga menambah bobot dan biaya material yang tidak diperlukan. Ketebalan dasar ditentukan oleh ketahanan penyebaran termal yang diperlukan dan oleh kekakuan yang diperlukan untuk mencegah lengkungan selama proses die casting dan dalam servis. Kerataan permukaan dasar sangat penting: bahkan celah kecil antara sumber panas dan unit pendingin dapat menimbulkan hambatan termal tambahan yang signifikan. Pemesinan CNC pada permukaan pemasangan setelah pengecoran sering kali ditentukan untuk memastikan kerataan dalam kisaran 0,05–0,1 mm.
Sudut Draf
Sudut draft—sedikit lancip yang diterapkan pada semua permukaan vertikal rongga cetakan—merupakan persyaratan mendasar dalam proses pengecoran cetakan. Tanpa aliran udara, pengecoran akan terkunci pada dinding cetakan saat mengeras dan berkontraksi, sehingga ejeksi menjadi tidak mungkin atau menyebabkan robeknya bagian tersebut. Sudut draft standar untuk die casting aluminium biasanya 0,5° hingga 2° untuk permukaan luar dan 1° hingga 3° untuk permukaan internal (inti). Untuk sirip unit pendingin, sudut tarikan berarti sirip sedikit lebih tebal di bagian dasarnya daripada di ujungnya, yang tentunya menguntungkan secara struktural.
Keseragaman Ketebalan Dinding
Perubahan ketebalan dinding yang tiba-tiba menyebabkan laju pemadatan yang tidak merata, yang dapat menyebabkan porositas, rongga penyusutan, dan tegangan sisa pada pengecoran. Perancang bertujuan untuk mendapatkan ketebalan dinding yang seragam di seluruh bagian, menggunakan jari-jari yang besar pada transisi ketebalan dan menghindari bagian tebal yang terisolasi (yang merupakan bagian terakhir yang mengeras dan dengan demikian paling rentan terhadap penyusutan). Untuk unit pendingin, ini berarti sambungan sirip-ke-dasar dan semua bos atau bantalan pemasangan yang terintegrasi harus diradiasikan dengan hati-hati.
Penempatan Garis Perpisahan dan Pin Ejektor
Lokasi garis perpisahan mempengaruhi tampilan heat sink yang sudah jadi dan keakuratan dimensinya. Tanda kilatan dan tanda saksi pada garis perpisahan tidak dapat dihindari, dan lokasinya harus dipilih untuk meminimalkan dampak pada permukaan fungsional. Tanda pin ejektor pada permukaan unit pendingin juga tidak dapat dihindari, dan posisinya harus direncanakan sedemikian rupa sehingga tidak mempengaruhi permukaan pemasangan komponen atau permukaan apa pun yang akan terlihat pada produk akhir.
Perawatan Permukaan untuk Pendingin Die Casting
Permukaan aluminium as-cast bersifat fungsional namun dapat ditingkatkan kinerja termal dan daya tahannya melalui serangkaian opsi perawatan permukaan.
Anodisasi
Anodisasi is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Catatan: Paduan aluminium A380 standar tidak ideal untuk anodisasi karena kandungan silikon dan tembaganya yang tinggi, sehingga menghasilkan hasil akhir anodisasi yang tidak rata, gelap, atau berbintik-bintik. Untuk aplikasi yang memerlukan tampilan anodisasi berkualitas tinggi, paduan silikon rendah seperti A360 atau ADC1 harus ditentukan.
Lapisan Serbuk
Lapisan bubuk menerapkan bubuk polimer kering secara elektrostatis ke permukaan unit pendingin, yang kemudian diawetkan dalam oven untuk membentuk lapisan film yang seragam dan tahan lama. Ini memberikan perlindungan korosi yang baik dan memungkinkan berbagai macam warna. Seperti halnya anodisasi, lapisan polimer memiliki konduktivitas termal yang rendah, sehingga ketebalannya harus diminimalkan (biasanya 60–100 µm) pada permukaan kritis termal. Lapisan bubuk kompatibel dengan A380 dan sebagian besar paduan die casting aluminium lainnya.
Tembakan Peledakan dan Jatuh
Peledakan tembakan atau peledakan manik pada permukaan as-cast menghilangkan sisa flash, meningkatkan keseragaman permukaan, dan meningkatkan kekasaran permukaan—yang sedikit meningkatkan luas permukaan efektif untuk perpindahan panas. Tumbling mencapai hasil serupa untuk komponen lebih kecil yang diproses secara batch. Perawatan ini sering kali diterapkan sebagai langkah persiapan sebelum anodisasi atau pengecatan.
pelapisan listrik
Dalam aplikasi yang memerlukan peningkatan kekerasan permukaan, konduktivitas listrik, atau sifat estetika tertentu, pelapisan listrik dengan nikel, krom, atau logam lainnya merupakan pilihan. Pelapisan nikel khususnya memberikan ketahanan terhadap korosi yang sangat baik dan permukaan akhir yang halus, dan digunakan dalam beberapa aplikasi telekomunikasi dan elektronik militer.
Keuntungan dari Pendingin Die Casting
Die casting menawarkan serangkaian keunggulan yang menjadikannya jalur manufaktur pilihan untuk heat sink dalam banyak konteks aplikasi:
- Geometri tiga dimensi yang kompleks: Die casting dapat menghasilkan susunan sirip dengan berbagai orientasi, fitur pemasangan terintegrasi, saluran, dan boss dalam satu operasi—geometri yang tidak mungkin atau sangat mahal dengan metode lain.
- Tingkat produksi yang tinggi: Mesin die casting ruang dingin dapat mencapai waktu siklus sekitar satu hingga tiga menit per pengambilan gambar untuk ukuran heat sink pada umumnya, sehingga memungkinkan hasil yang sangat tinggi setelah perkakas dipasang. Hal ini membuat die casting sangat hemat biaya untuk volume produksi besar.
- Konsistensi dimensi yang sangat baik: Semua cetakan dari cetakan tertentu memiliki dimensi yang sangat dekat, yang penting untuk perakitan elektronik di mana unit pendingin harus dipasangkan secara tepat dengan paket komponen dan penutup standar.
- Integritas struktural: Unit pendingin die cast kuat secara mekanis, mampu menahan getaran, guncangan, dan beban mekanis yang dikenakan selama perakitan. Hal ini menjadikannya sangat berharga dalam lingkungan otomotif dan industri.
- Produksi bentuk mendekati jaring: Bagian as-cast mendekati geometri akhirnya, sehingga mengurangi tingkat pemesinan sekunder dan limbah material dibandingkan dengan pemesinan heat sink dari billet padat.
- Integrasi beberapa fungsi: Braket pemasangan, fitur manajemen kabel, dinding penutup, dan sirip unit pendingin semuanya dapat digabungkan ke dalam satu komponen cetakan, sehingga mengurangi jumlah komponen terpisah, operasi perakitan, dan potensi sambungan antarmuka termal pada produk akhir.
Keterbatasan dan Tantangan Pendingin Die Casting
Terlepas dari kelebihannya, die casting bukanlah solusi optimal dalam setiap situasi. Insinyur harus menyadari keterbatasan utamanya:
- Biaya perkakas yang tinggi: Cetakan baja untuk die casting aluminium mahal—biasanya berkisar antara beberapa ribu hingga puluhan ribu pon tergantung kerumitannya—membuat die casting tidak ekonomis untuk jumlah produksi kecil. Titik impas dibandingkan pemesinan dari bahan padat atau proses lainnya bergantung pada kompleksitas komponen dan volume, namun die casting umumnya menjadi menarik di atas beberapa ribu komponen per tahun.
- Porositas: Die casting bertekanan tinggi dapat memerangkap udara di rongga die, menyebabkan porositas di dalam casting. Hal ini khususnya menjadi masalah untuk unit pendingin yang akan terkena tekanan (seperti desain pelat dingin berpendingin cairan) atau untuk bagian yang memerlukan perlakuan panas setelah pengecoran. Die casting semi-padat dan die casting berbantuan vakum merupakan varian proses yang secara signifikan mengurangi porositas, dengan tambahan biaya proses.
- Konduktivitas termal lebih rendah dibandingkan bentuk aluminium lainnya: Seperti disebutkan di atas, paduan kaya silikon yang memberikan fluiditas yang sangat baik pada die casting aluminium juga mengurangi konduktivitas termal dibandingkan dengan paduan tempa atau paduan pengecoran silikon rendah. Untuk aplikasi dengan kebutuhan termal ekstrem, hal ini mungkin menjadi faktor pembatas.
- Batasan rasio aspek sirip: Sirip yang sangat tipis dan sangat tinggi sulit untuk diisi secara andal dengan die casting bertekanan tinggi. Jika aplikasi memerlukan kepadatan sirip atau rasio aspek yang sangat tinggi melebihi apa yang dapat dicapai oleh die casting, heat sink skived atau bonded-fin mungkin lebih tepat.
- Perubahan desain itu mahal: Memodifikasi cetakan setelah diproduksi membutuhkan biaya yang mahal. Tidak seperti heat sink yang diekstrusi—yang harga die ekstrusi baru relatif murah—mengubah desain heat sink die cast mungkin memerlukan pengerjaan ulang yang signifikan atau die yang baru seluruhnya.
Die Casting vs. Metode Pembuatan Heat Sink Lainnya
| Metode | Kompleksitas Desain | Konduktivitas Termal | Biaya Perkakas | Biaya Satuan (Volume Tinggi) | Terbaik Untuk |
|---|---|---|---|---|---|
| Die Casting | Sangat tinggi (3D) | Sedang (~96 W/m·K) | Tinggi | Rendah | Bentuk kompleks, volume tinggi, fitur terintegrasi |
| Ekstrusi | Sedang (profil 2D) | Bagus (~150–200 W/m·K) | Rendah | Sangat rendah | Penampang seragam sederhana, volume sedang |
| Melewatkan | Tinggi (thin dense fins) | Sangat bagus | Sedang | Sedang | Tinggi fin density, high performance, moderate volume |
| Penempaan | Sedang | Luar biasa | Sedang–High | Sedang | Tinggi strength, high thermal performance |
| Sirip Berikat | Sangat tinggi | Luar biasa (copper fins) | Rendah–Moderate | Tinggi | Performa ultra-tinggi, desain khusus, volume rendah |
| Pemesinan CNC | Sangat tinggi | Luar biasa | Rendah (no tooling) | Sangat tinggi | Prototipe, volume sangat rendah, presisi tertinggi |
Aplikasi Pendingin Die Casting
Kombinasi kebebasan geometris, ketahanan mekanis, dan efisiensi produksi menjadikan heat sink die cast sebagai solusi pilihan di berbagai industri dan kategori produk.
Pencahayaan LED
Luminer LED—khususnya lampu industri high-bay, lampu jalan, dan lampu pertumbuhan hortikultura—merupakan salah satu area aplikasi terbesar dan paling cepat berkembang untuk heat sink cetakan. Geometri melingkar atau poligonal dari banyak susunan LED, dikombinasikan dengan kebutuhan untuk mengintegrasikan wadah optik, titik pemasangan, dan susunan sirip ke dalam satu komponen tunggal yang ringkas dan dipertimbangkan secara estetis, sangat cocok untuk die casting. Pendingin LED die cast yang dirancang dengan baik dapat mengurangi ketahanan termal hingga 20% dibandingkan dengan desain ekstrusi yang setara, secara langsung meningkatkan suhu sambungan LED, kemanjuran, dan masa pakai.
Elektronik Otomotif
Elektrifikasi kendaraan—motor listrik, inverter, pengisi daya di dalam kendaraan, sistem manajemen baterai, dan perangkat elektronik bantuan pengemudi yang canggih—telah secara dramatis meningkatkan tuntutan manajemen termal pada komponen otomotif. Heat sink aluminium die cast banyak digunakan dalam aplikasi ini karena menggabungkan kekuatan mekanik yang tinggi (untuk menahan getaran dan beban mekanis), kinerja termal yang baik, kompatibilitas dengan perawatan permukaan otomotif, dan kemampuan untuk mengintegrasikan fitur pemasangan dan penyegelan yang kompleks. Inverter kendaraan listrik khususnya mengandalkan heat sink die cast khusus atau pelat dingin sebagai elemen manajemen struktural dan termal utama.
Infrastruktur Telekomunikasi dan Jaringan
Peralatan stasiun pangkalan, amplifier daya RF, dan sakelar jaringan menghasilkan panas yang besar dalam wadah yang padat. Unit pendingin die cast memungkinkan manajemen termal diintegrasikan langsung ke dalam rumah peralatan, menghilangkan kebutuhan akan komponen unit pendingin terpisah dan mengurangi jumlah antarmuka termal di jalur panas. Geometri yang kompak dan kompleks yang dapat dicapai dengan die casting sangat sesuai dengan batasan spasial peralatan telekomunikasi modern.
Elektronika Tenaga Industri
Penggerak frekuensi variabel, konverter daya, peralatan las, dan pengontrol motor industri semuanya memerlukan heat sink yang kuat dan tahan lama yang mampu bekerja dengan andal di lingkungan yang mungkin melibatkan getaran, kontaminasi, dan siklus termal. Unit pendingin die cast dalam aplikasi ini sering kali mengintegrasikan fitur pemasangan untuk modul daya (IGBT, thyristor, MOSFET) langsung ke dalam pengecoran, sehingga mengurangi kerumitan perakitan dan memastikan kontak yang berulang dan terdefinisi dengan baik antara komponen dan unit pendingin.
Elektronik Konsumen
Dari konsol game dan set-top box hingga catu daya dan amplifier audio, produk elektronik konsumen mendapat manfaat dari heat sink die cast ketika persyaratan bentuknya—melingkar, berbentuk L, atau non-prismatik—membuat ekstrusi menjadi tidak praktis. Efektivitas biaya die casting pada volume tinggi juga sesuai dengan lingkungan produksi pasar massal elektronik konsumen.
Kontrol Kualitas dalam Produksi Heat Sink Die Casting
Memastikan kualitas yang konsisten pada heat sink die cast memerlukan kontrol sistematis di berbagai tahap proses produksi. Langkah-langkah pengendalian kualitas utama meliputi:
- Verifikasi materi yang masuk: Mengonfirmasi komposisi paduan setiap muatan lelehan dengan analisis spektrografi sebelum pengecoran dimulai.
- Pemantauan parameter proses: Merekam dan mengontrol tekanan injeksi, suhu logam, suhu cetakan, dan waktu siklus untuk setiap pengambilan gambar untuk mendeteksi penyimpangan proses sebelum menghasilkan komponen yang rusak.
- Inspeksi dimensi: Menggunakan mesin pengukur koordinat (CMM) atau perlengkapan pengukur untuk memverifikasi dimensi penting—khususnya pemasangan kerataan permukaan dan jarak sirip—berdasarkan sampel statistik.
- Deteksi porositas: Inspeksi sinar-X atau pemindaian CT untuk aplikasi yang porositas internalnya tidak dapat diterima, seperti komponen pendingin cairan yang kedap tekanan.
- Validasi kinerja termal: Pengujian ketahanan termal menggunakan pengaturan pengujian yang dikalibrasi untuk memverifikasi bahwa unit pendingin memenuhi kinerja termal yang ditentukan sebelum dilepaskan ke produksi.
Kesimpulan
Heat sink die casting mewakili solusi berkemampuan tinggi dan diadopsi secara luas untuk manajemen termal sistem elektronik dan tenaga di seluruh industri mulai dari elektronik konsumen dan pencahayaan LED hingga elektrifikasi otomotif dan konversi daya industri. Kemampuan mereka untuk menghasilkan geometri sirip tiga dimensi yang kompleks, mengintegrasikan beberapa fitur fungsional ke dalam satu komponen, dan memberikan kualitas yang konsisten pada volume produksi yang tinggi memberi mereka keuntungan yang tidak dapat ditiru sepenuhnya oleh proses manufaktur lainnya.
Keputusan teknik untuk menentukan heat sink die casting memerlukan keseimbangan yang cermat antara persyaratan konduktivitas termal, kompleksitas geometri, volume produksi, investasi perkakas, dan kebutuhan penyelesaian permukaan. Ketika faktor-faktor ini selaras—terutama ketika volume produksi tinggi, geometrinya rumit, dan ketahanan mekanis penting di samping kinerja termal—die casting selalu menjadi pilihan yang paling efektif dan ekonomis. Karena kepadatan daya dalam elektronik terus meningkat dan manajemen termal menjadi semakin penting bagi keandalan produk, heat sink die casting akan tetap menjadi teknologi utama dalam perangkat insinyur termal.