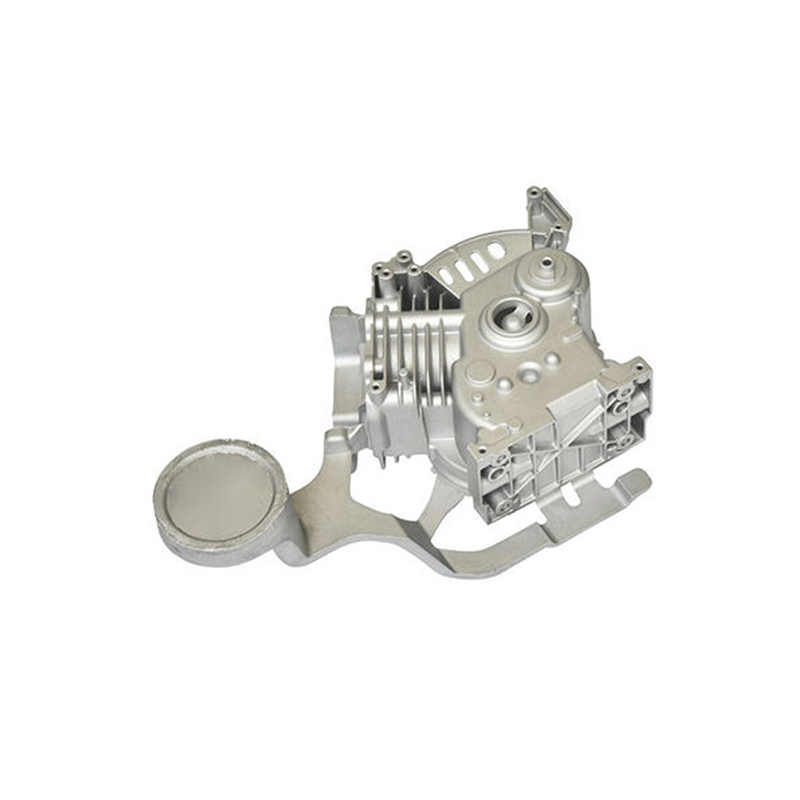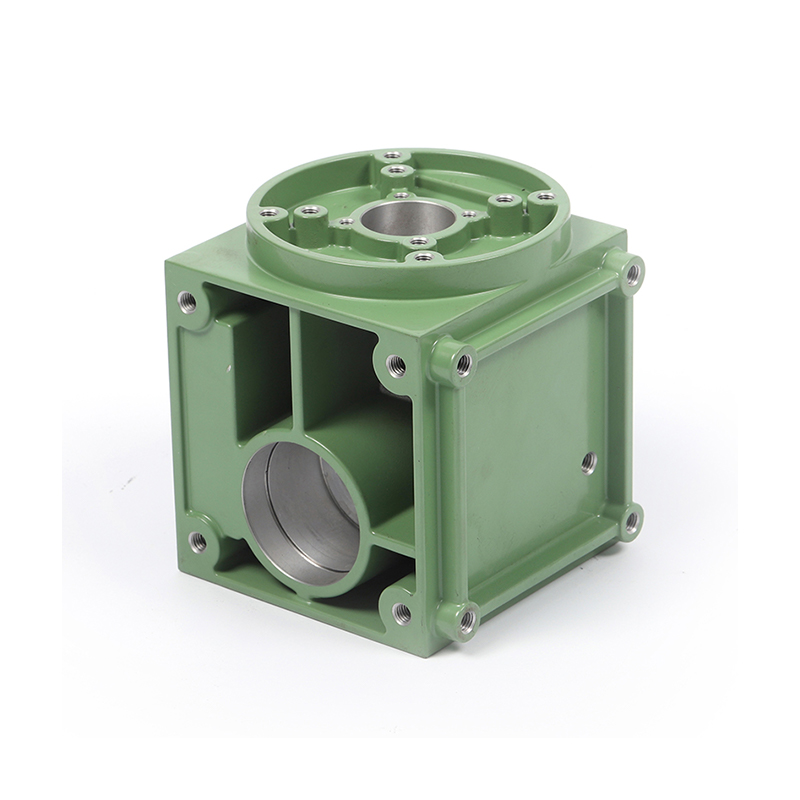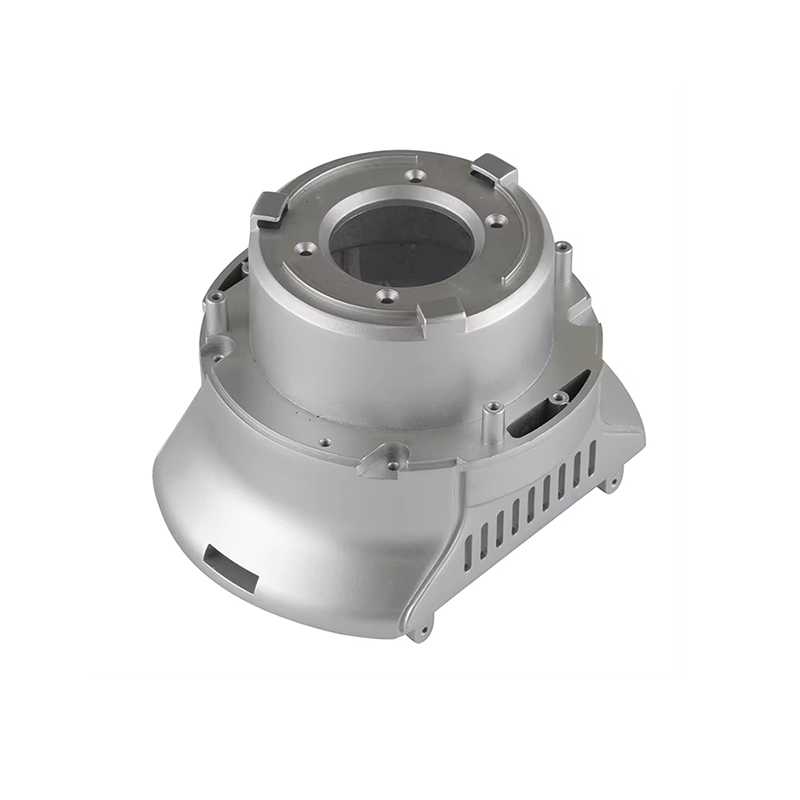
Seng die casting adalah a metode pengecoran logam bertekanan tinggi di mana paduan seng cair dipaksa masuk ke dalam rongga cetakan baja yang diperkeras ("mati") pada tekanan biasanya berkisar antara 1.000 hingga 30.000 psi. Paduan tersebut mengeras dengan cepat di dalam cetakan, menghasilkan komponen berbentuk jaring yang stabil secara dimensi yang sering kali memerlukan sedikit atau tanpa pemesinan sekunder.
Dibandingkan dengan logam die casting lainnya seperti aluminium, magnesium, atau tembaga, seng menawarkan kombinasi sifat yang unik: titik leleh rendah (~420 °C / 788 °F) , fluiditas tinggi, kemampuan pengecoran yang unggul, dan kekuatan mekanik yang sangat baik. Karakteristik ini menjadikan seng pilihan utama untuk komponen rumit berdinding tipis dan suku cadang yang menuntut detail presisi tinggi.
Dua konfigurasi mesin utama digunakan dalam proses die casting seng : itu ruang panas mesin (yang paling umum untuk seng) dan semakin jarang digunakan ruang dingin mesin. Pada mesin ruang panas, mekanisme injeksi direndam dalam reservoir logam cair, sehingga memungkinkan waktu siklus yang sangat cepat — biasanya 400–900 suntikan per jam.
Ikhtisar Langkah demi Langkah Proses Zinc Die Casting
Proses pengecoran seng mengikuti urutan operasi yang dikontrol dengan ketat. Setiap tahapan berdampak langsung pada keakuratan dimensi, penyelesaian permukaan, dan integritas struktural komponen akhir.
Bagian cetakan dibersihkan dan disemprot dengan bahan pelepas (pelumas cetakan). Hal ini mencegah lengket, mengontrol gradien termal, dan memperpanjang umur cetakan.
Cetakan penutup dan cetakan ejektor ditutup secara hidraulik dan dikunci dengan gaya penjepitan yang tinggi — cukup untuk menahan tekanan injeksi selama pengisian.
Seng cair pada suhu ~430–450 °C disuntikkan ke dalam rongga cetakan melalui leher angsa dan nosel (ruang panas) dengan kecepatan dan tekanan yang dikontrol secara tepat.
Paduan tersebut membeku dalam waktu milidetik hingga detik. Temperatur cetakan, saluran pendingin, dan komposisi paduan mengatur laju pemadatan dan struktur mikro.
Setelah mengeras, cetakan terbuka dan pin ejektor mendorong cetakan keluar dari rongga cetakan. Desain ejektor yang tepat mencegah distorsi fitur tipis.
Gerbang, pelari, dan lampu kilat dipangkas (seringkali dengan cetakan trim otomatis). Pasca-pemrosesan mungkin termasuk peledakan tembakan, pelapisan, pelapisan bubuk, atau pemesinan CNC.
Keseluruhan siklus – mulai dari injeksi hingga ejeksi – biasanya memakan waktu 5 hingga 40 detik , tergantung pada kompleksitas bagian dan ketebalan dinding. Waktu siklus yang cepat ini merupakan salah satu keuntungan ekonomi utama dari proses die casting seng.
Paduan Seng Umum Digunakan dalam Die Casting
Pemilihan paduan seng sangat mempengaruhi sifat mekanik, ketahanan korosi, dan stabilitas dimensi bagian cor. Keluarga ZAMAK (akronim dari kata Jerman untuk logam penyusunnya: Seng, Aluminium, Magnesium, Tembaga) mewakili kelompok paduan seng die casting yang paling banyak digunakan di seluruh dunia.
| Paduan | Al% | Cu% | mg% | Kekuatan Tarik | Karakteristik Utama |
|---|---|---|---|---|---|
| ZAMAK 2 (Paduan 2) | 4.0 | 3.0 | 0.04 | ~359MPa | Kekuatan & kekerasan tertinggi dari keluarga ZAMAK; ketahanan mulur yang baik |
| ZAMAK 3 (Paduan 3) | 4.0 | 0.10 | 0.04 | ~283MPa | Paling banyak digunakan; sifat pengecoran yang sangat baik; stabilitas dimensi |
| ZAMAK 5 (Paduan 5) | 4.0 | 1.0 | 0.04 | ~328MPa | Kekuatan lebih tinggi dari #3; ketahanan mulur yang lebih baik; umum di Eropa |
| ZAMAK 7 (Paduan 7) | 4.0 | 0.01 | 0.005 | ~283MPa | Dimodifikasi #3 dengan Mg lebih rendah; fluiditas yang unggul; dinding yang lebih tipis mungkin |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Aluminium lebih tinggi; castable ruang panas; sifat bantalan yang baik |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Paduan seng dengan kekuatan tertinggi; ringan; gravitasi/ruang dingin saja |
ZAMAK 3 menyumbang sekitar 70% dari semua cetakan seng yang diproduksi di Amerika Utara karena keseimbangan luar biasa antara kemampuan pengecoran, sifat mekanik, dan efektivitas biaya. Ketika kekuatan yang lebih tinggi diperlukan tanpa mengorbankan keakuratan dimensi, ZAMAK 5 adalah peningkatan yang khas.
Keuntungan dari Seng Die Casting
Proses pengecoran seng menawarkan kombinasi manfaat menarik yang hanya dapat ditandingi oleh beberapa metode manufaktur alternatif secara bersamaan. Memahami keunggulan ini membantu para insinyur dan spesialis pengadaan membuat keputusan pemilihan material yang tepat
Pengecoran cetakan seng secara rutin mencapai toleransi ±0,025 mm pada fitur-fitur penting, sehingga mengurangi atau menghilangkan operasi pemesinan sekunder yang mahal.
Mesin die casting seng ruang panas dapat menghasilkan ratusan tembakan per jam, mendukung produksi volume besar dengan biaya per unit lebih rendah dibandingkan banyak proses pesaing.
Fluiditas seng cair yang tinggi memungkinkan pengisian dinding tipis (setipis 0,3 mm), potongan bawah, benang, dan saluran internal yang rumit dalam satu operasi pengecoran.
Cetakan baja yang digunakan dalam pengecoran seng bertahan jauh lebih lama dibandingkan cetakan aluminium — seringkali melebihi 1.000.000 cetakan — sehingga mengurangi biaya perkakas yang diamortisasi per bagian.
Permukaan seng as-cast cukup halus untuk pelapisan langsung, pengecatan, atau pelapisan bubuk tanpa persiapan permukaan yang ekstensif, sehingga mengurangi biaya penyelesaian.
Seng secara alami membentuk patina pelindung, dan cetakan seng sangat mudah menerima pelapisan elektroplating, anodisasi, dan konversi kromat untuk meningkatkan perlindungan.
Aplikasi Industri Zinc Die Casting
Fleksibilitas proses pengecoran seng menjadikannya sangat diperlukan di berbagai industri. Dari barang elektronik konsumen hingga komponen otomotif berat, suku cadang cetakan seng dapat ditemukan di mana pun presisi tinggi, kekuatan, dan kualitas kosmetik bersinggungan dengan kebutuhan produksi volume tinggi yang hemat biaya.
Industri Pengguna Akhir Utama
Di industri otomotif , die casting seng muncul di karburator, komponen sistem bahan bakar, gagang pintu, mekanisme sabuk pengaman, bagian kolom kemudi, dan semakin banyak pada komponen kendaraan listrik (EV) yang memerlukan pelindung elektromagnetik. Kemampuan untuk mengintegrasikan berbagai fungsi ke dalam satu pengecoran mengurangi langkah perakitan dan bobot dalam sistem kendaraan.
Itu elektronik konsumen sektor ini sangat bergantung pada die casting seng untuk engsel laptop, badan kamera, rumah konektor, dan unit pendingin, dimana kombinasi kemampuan pelindung EMI, konduktivitas termal, dan kontrol dimensi yang presisi sangat penting untuk kinerja produk.
Pertimbangan Desain Utama untuk Zinc Die Casting
Pengecoran seng yang sukses dimulai dengan desain untuk kemampuan manufaktur (DFM) . Insinyur yang memahami kendala dan kemampuan proses di awal fase desain akan mencapai kualitas komponen yang lebih baik, biaya perkakas yang lebih rendah, dan waktu pemasaran yang lebih cepat.
Ketebalan Dinding
Ketebalan dinding yang seragam mendorong pemadatan yang merata dan meminimalkan cacat penyusutan. Ketebalan dinding nominal yang direkomendasikan untuk die casting seng adalah 1,0–3,5 mm , meskipun dinding setipis 0,3 mm dapat dicapai dengan ZAMAK 7. Perubahan mendadak pada ketebalan bagian harus dihindari atau dialihkan dengan pengurangan bertahap.
Sudut Draf
Sudut rancangan 0,5° hingga 2° pada permukaan yang sejajar dengan arah garis perpisahan memungkinkan ejeksi yang bersih tanpa merusak bagian tersebut. Dinding bagian dalam dan kantong yang dalam memerlukan sudut aliran udara yang lebih besar untuk mengimbangi penyusutan logam pada inti.
Iga & Atasan
Tulang rusuk harus berukuran 50–70% dari ketebalan dinding yang berdekatan dan diposisikan agar menjadi kaku tanpa menimbulkan tenggelam atau porositas. Bos (fitur silinder yang ditinggikan untuk pengencang) harus memiliki pin inti untuk mengontrol konsistensi dinding dan didukung oleh gusset untuk kekuatan.
Pemotongan & Tindakan Samping
Pemotongan memerlukan tindakan sampingan (inti geser) pada cetakan, yang menambah kerumitan dan biaya perkakas. Jika desain memungkinkan, mengubah undercut eksternal menjadi fitur setara yang dapat dicapai tanpa tindakan sampingan secara signifikan mengurangi biaya cetakan dan meningkatkan keandalan produksi.
Toleransi & Penyusutan
ZAMAK 3 memiliki penyusutan linier sekitar 1,17%. Perancang cetakan mengimbanginya dengan menskalakan rongga secara tepat. Toleransi umum ±0,076 mm per 25 mm dimensi dapat dicapai dalam produksi; fitur penting dapat dipertahankan hingga ±0,025 mm dengan gerbang dan kontrol proses yang tepat.
Cacat Umum dan Kontrol Kualitas pada Zinc Die Casting
Bahkan dengan kelebihan seng sebagai logam tuang, variabilitas proses dapat menimbulkan cacat yang membahayakan integritas atau penampilan bagian. Memahami akar penyebab cacat umum memungkinkan para insinyur proses menerapkan tindakan pencegahan dan menjaga kualitas keluaran yang konsisten.
- Porositas Rongga gas atau penyusutan di dalam pengecoran. Disebabkan oleh udara yang terperangkap, kecepatan injeksi yang berlebihan, atau ventilasi yang tidak memadai. Diperbaiki dengan mengoptimalkan desain gerbang/pelari, menambahkan bantuan vakum, atau menyesuaikan parameter injeksi.
- Tutup Dingin Garis jahitan yang terlihat di mana dua bagian depan aliran logam bertemu tanpa melebur sepenuhnya. Akibat suhu logam yang tidak mencukupi, injeksi yang lambat, atau lokasi gerbang yang buruk. Dikoreksi dengan menaikkan suhu logam atau mendesain ulang sistem gating.
- Kilatan Sirip logam tipis pada garis perpisahan atau di sekitar pin ejektor. Disebabkan oleh cetakan yang aus, gaya penjepitan yang tidak mencukupi, atau tekanan injeksi yang berlebihan. Memerlukan perawatan die, penyesuaian gaya penjepit, atau penyetelan parameter injeksi.
- Salah lari Pengisian rongga cetakan tidak lengkap. Biasanya karena suhu logam yang rendah, tekanan injeksi yang tidak mencukupi, atau dinding tipis yang membeku sebelum rongga terisi. Ditangani melalui penyesuaian suhu dan desain ulang gerbang.
- Penyusutan Interdendritik Porositas bawah permukaan di tengah bagian tebal akibat penyusutan solidifikasi. Diminimalkan melalui desain dinding yang seragam, tekanan intensifikasi, dan pendinginan cetakan yang tepat.
- Melepuh Gelembung permukaan yang muncul setelah pelapisan atau pengecatan, disebabkan oleh porositas bawah permukaan yang mengembang karena panas. Dicegah dengan mengendalikan porositas pada tahap pengecoran melalui optimalisasi proses.
Operasi pengecoran seng modern menggunakan kombinasi pendekatan manajemen kualitas yang komprehensif Kontrol Proses Statistik (SPC) , inspeksi sinar-X, verifikasi dimensi CMM, dan sistem penglihatan otomatis untuk mendeteksi dan mengatasi cacat secara real-time.
Keberlanjutan dan Proses Zinc Die Casting
Ketika industri manufaktur menghadapi tekanan yang semakin besar untuk mengurangi dampak terhadap lingkungan, proses die casting seng menawarkan keunggulan keberlanjutan yang patut mendapat pengakuan. Seng adalah salah satu logam yang paling banyak didaur ulang di bumi, dan sifat die casting yang tertutup meminimalkan limbah material.
Itu suhu leleh yang lebih rendah paduan seng berarti konsumsi energi yang lebih rendah per kilogram logam tuang dibandingkan dengan paduan aluminium atau tembaga. Umur cetakan juga lebih lama, sehingga mengurangi konsumsi baja perkakas yang boros energi selama masa produksi suatu komponen.
Selanjutnya kemampuan berproduksi komponen berbentuk dekat jaring dengan pasca-pemesinan minimal mengurangi pembentukan swarf dan energi yang terkait dengan operasi sekunder. Ketika produsen mengejar sertifikasi lingkungan ISO 14001 dan tujuan pengurangan jejak karbon, profil ekonomi sirkular yang melekat pada die casting seng menjadi kriteria seleksi yang semakin penting.
Tren Masa Depan dalam Teknologi Zinc Die Casting
Itu zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding Seng
Proses thixocasting menyuntikkan seng dalam keadaan semi-padat, tiksotropik, mengurangi porositas dan meningkatkan sifat mekanik dibandingkan dengan injeksi cair penuh konvensional. Meskipun lebih kompleks, komponen seng cetakan tiksom dapat mendekati sifat bahan tempa dalam aplikasi kritis.
Simulasi Terintegrasi & Kontrol Proses AI
Alat simulasi pengisian cetakan yang canggih (seperti MAGMASOFT dan Flow-3D) kini secara rutin digunakan untuk mengoptimalkan desain gerbang dan runner, memprediksi penyusutan, dan mengidentifikasi titik panas sebelum memotong baja. Semakin banyak, algoritma pembelajaran mesin sedang diterapkan pada mesin die casting untuk menyesuaikan parameter proses secara dinamis berdasarkan data sensor, mengurangi tingkat scrap dan meningkatkan konsistensi proses.
Pengecoran Multi-Bahan & Sisipan
Itu zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturisasi & Micro Die Casting
Kemajuan dalam manufaktur cetakan dan kontrol injeksi telah memungkinkan hal ini mikro die casting komponen seng dengan berat kurang dari 1 gram dengan ciri diukur dalam seperseratus milimeter. Penerapan dalam mikroelektronika, peralatan medis, dan instrumentasi presisi terus memperluas batasan pencapaian die casting seng.
Itu zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of akurasi dimensi yang tinggi, penyelesaian permukaan yang sangat baik, waktu siklus yang cepat, masa pakai cetakan yang lama, fleksibilitas desain, dan kemampuan daur ulang yang melekat memposisikan zinc die casting sebagai landasan abadi manufaktur logam presisi.
Baik memilih ZAMAK 3 untuk rumah elektronik konsumen bervolume tinggi, ZAMAK 5 untuk braket struktural otomotif, atau ZA-27 untuk komponen bantalan berkekuatan tinggi, proses die casting seng menawarkan jalur menuju komponen logam kompleks dan berkualitas tinggi dengan tingkat biaya dan kinerja yang sulit ditandingi oleh alternatif lain. Bagi para insinyur yang ingin terlibat dengan proses ini di awal siklus desain, die casting seng terus membuka kemungkinan baru dalam inovasi produk.